طبقة الزنجار على ألواح الصلب التجويةسوف تؤثر على جودة اللحامإذا لم يتم إجراء التحضير المناسب-لللحام. الزنجار عبارة عن طبقة أكسيد كثيفة (تتكون بشكل أساسي من أكاسيد الحديد، إلى جانب أكاسيد سبائك النحاس والكروم والنيكل) التي تخلق العديد من التحديات أثناء عملية اللحام.
المسامية والشقوق في طبقات اللحام
تحتوي طبقة الأكسيد الموجودة على سطح الفولاذ على رطوبة وغاز محصورين في هيكلها. أثناء اللحام، تؤدي درجات الحرارة المرتفعة إلى تحلل هذه الأكاسيد وإطلاق الغاز (مثل الأكسجين وبخار الماء)، الذي ينحصر في معدن اللحام المنصهر ويتشكل
المسامية(ثقوب صغيرة في خط اللحام). وهذا يضعف القوة الميكانيكية للحام ومقاومته للتآكل.
في الحالات الشديدة، يمكن أن تسبب الأكاسيد أيضًا
الشقوق الباردةأو
الشقوق الساخنةفي منطقة اللحام، لأنها تعطل التبلور المنتظم للمعدن المنصهر.
انخفاض التصاق اللحام
تعمل طبقة الزنجار كحاجز مادي بين قطب اللحام والركيزة الفولاذية، مما يمنع المعدن المنصهر من التبلل الكامل والترابط مع المادة الأساسية. وهذا يؤدي إلى
اندماج غير كاملفي واجهة اللحام، وهو عيب خطير يمكن أن يتسبب في فشل اللحام تحت الضغط.
تلوث معدن اللحام
يمكن أن تمتزج عناصر السبائك الموجودة في الزنجار (مثل أكاسيد النحاس والكروم) في حوض اللحام المنصهر، مما يؤدي إلى تغيير التركيب الكيميائي لمعدن اللحام. قد يؤدي ذلك إلى تقليل مقاومة اللحام للتآكل (خاصية رئيسية للفولاذ المقاوم للتجوية) ويجعل منطقة اللحام أكثر عرضة للصدأ من المادة الأساسية.
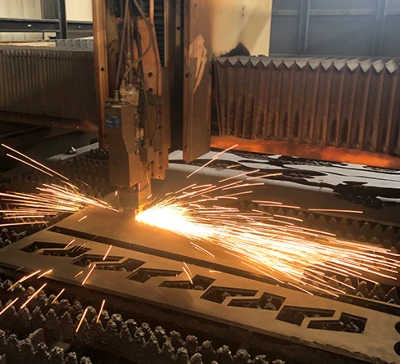
لضمان جودة اللحام-العالية، طبقة الزنجاريجب إزالتها من منطقة اللحامقبل العملية. اتبع الخطوات التالية:
تحديد منطقة التنظيف
إزالة الزنجار من أ
منطقة واسعة 20-50 ملمعلى جانبي وصلة اللحام (بما في ذلك سطح الأخدود إذا كانت الشطبة مطلوبة). وهذا يضمن أن القطب يمكنه الاتصال مباشرة بالركيزة الفولاذية النظيفة.
طرق التنظيف الفعالة
التنظيف الميكانيكي: استخدم فرشاة سلكية، أو طاحونة زاوية مع عجلة طحن، أو السفع الرملي لإزالة الزنجار. هذه هي الطريقة الأكثر شيوعًا-للتأكد من أن السطح المنظف يظهر فولاذًا لامعًا ولامعًا (بدون بقايا أكسيد أو صدأ).
التنظيف الكيميائي: بالنسبة لمناطق اللحام الصغيرة أو الدقيقة، استخدم مزيل الصدأ (على سبيل المثال، المحاليل المعتمدة على حمض الفوسفوريك-) لإذابة العتاج، ثم اشطفها جيدًا بالماء وجففها تمامًا لتجنب إعادة-الصدأ قبل اللحام.ملاحظة: تجنب المنظفات الحمضية التي تترك بقايا، لأنها يمكن أن تلوث اللحام أيضًا.
ما بعد-حماية التنظيف
تنظيف منطقة اللحاممباشرة قبل اللحام(خلال 4-8 ساعات) لمنع تكون صدأ خفيف جديد. إذا كان هناك تأخير، فقم بتغطية المنطقة التي تم تنظيفها بطبقة واقية أو زيت مضاد للصدأ-(قم بإزالة الزيت قبل اللحام).

اختر مواد اللحام المطابقة: استخدم أقطاب اللحام أو الأسلاك المصممة خصيصًا لتجوية الفولاذ (على سبيل المثال، E7018-C1 للحام القوسي اليدوي، ER80S-G للحام بالقوس المعدني الغازي). تحتوي هذه المواد على نفس عناصر السبائك (Cu، Cr، Ni) مثل الفولاذ الأساسي، مما يضمن أن منطقة اللحام تتمتع بمقاومة تآكل مكافئة.
التحكم في معلمات اللحام: استخدم مدخلات حرارة منخفضة وطول قوس قصير لتقليل أكسدة حوض اللحام. تجنب ارتفاع درجة حرارة المادة الأساسية، حيث قد يؤدي ذلك إلى إتلاف طبقة الزنجار في المناطق خارج منطقة التنظيف.
ما بعد-معالجة اللحام: بعد اللحام، قم بطحن خط اللحام لتنعيمه، ثم قم بتطبيق أمسرع الزنجارإلى منطقة اللحام. وهذا يساعد منطقة اللحام على تشكيل طبقة زنجار موحدة تتوافق مع الفولاذ الأساسي المحيط، مما يستعيد الجمالية الشاملة والمقاومة للتآكل.


